Vom Gussteil zum Getriebe
Was alles passieren muss, bis aus einem Stück Guss ein Getriebe wird. Neun Stationen aus unserer Werkstatt, mit dem Handy zwischen zwei Arbeitsgängen fotografiert – Studiolicht haben wir keins, Späne dafür reichlich.
-
 Arbeitsgang 10
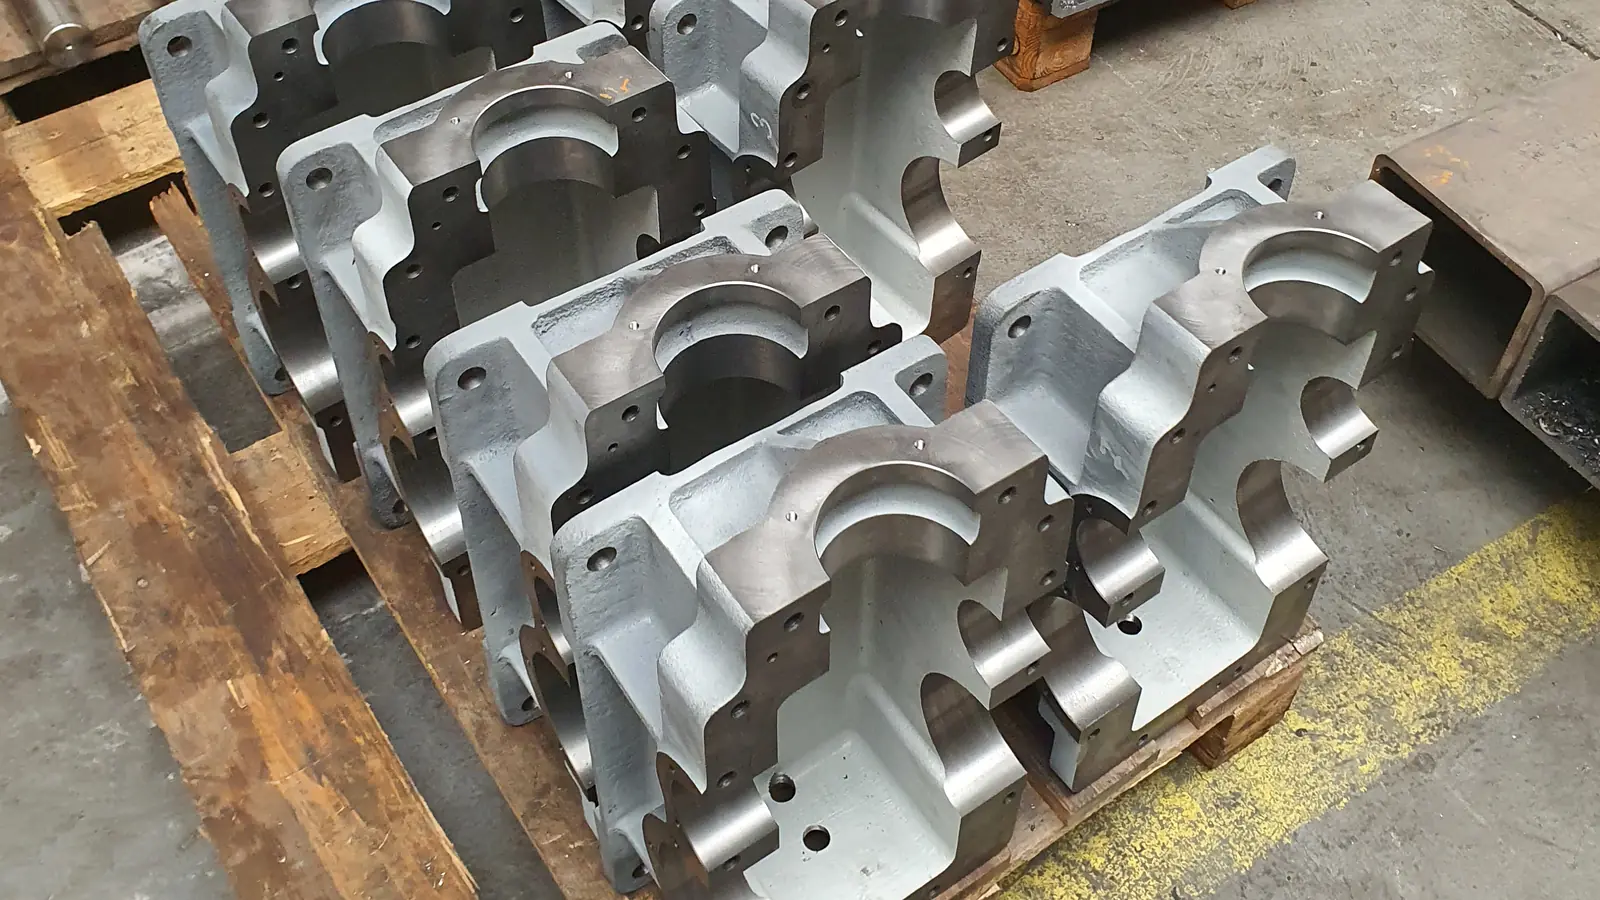
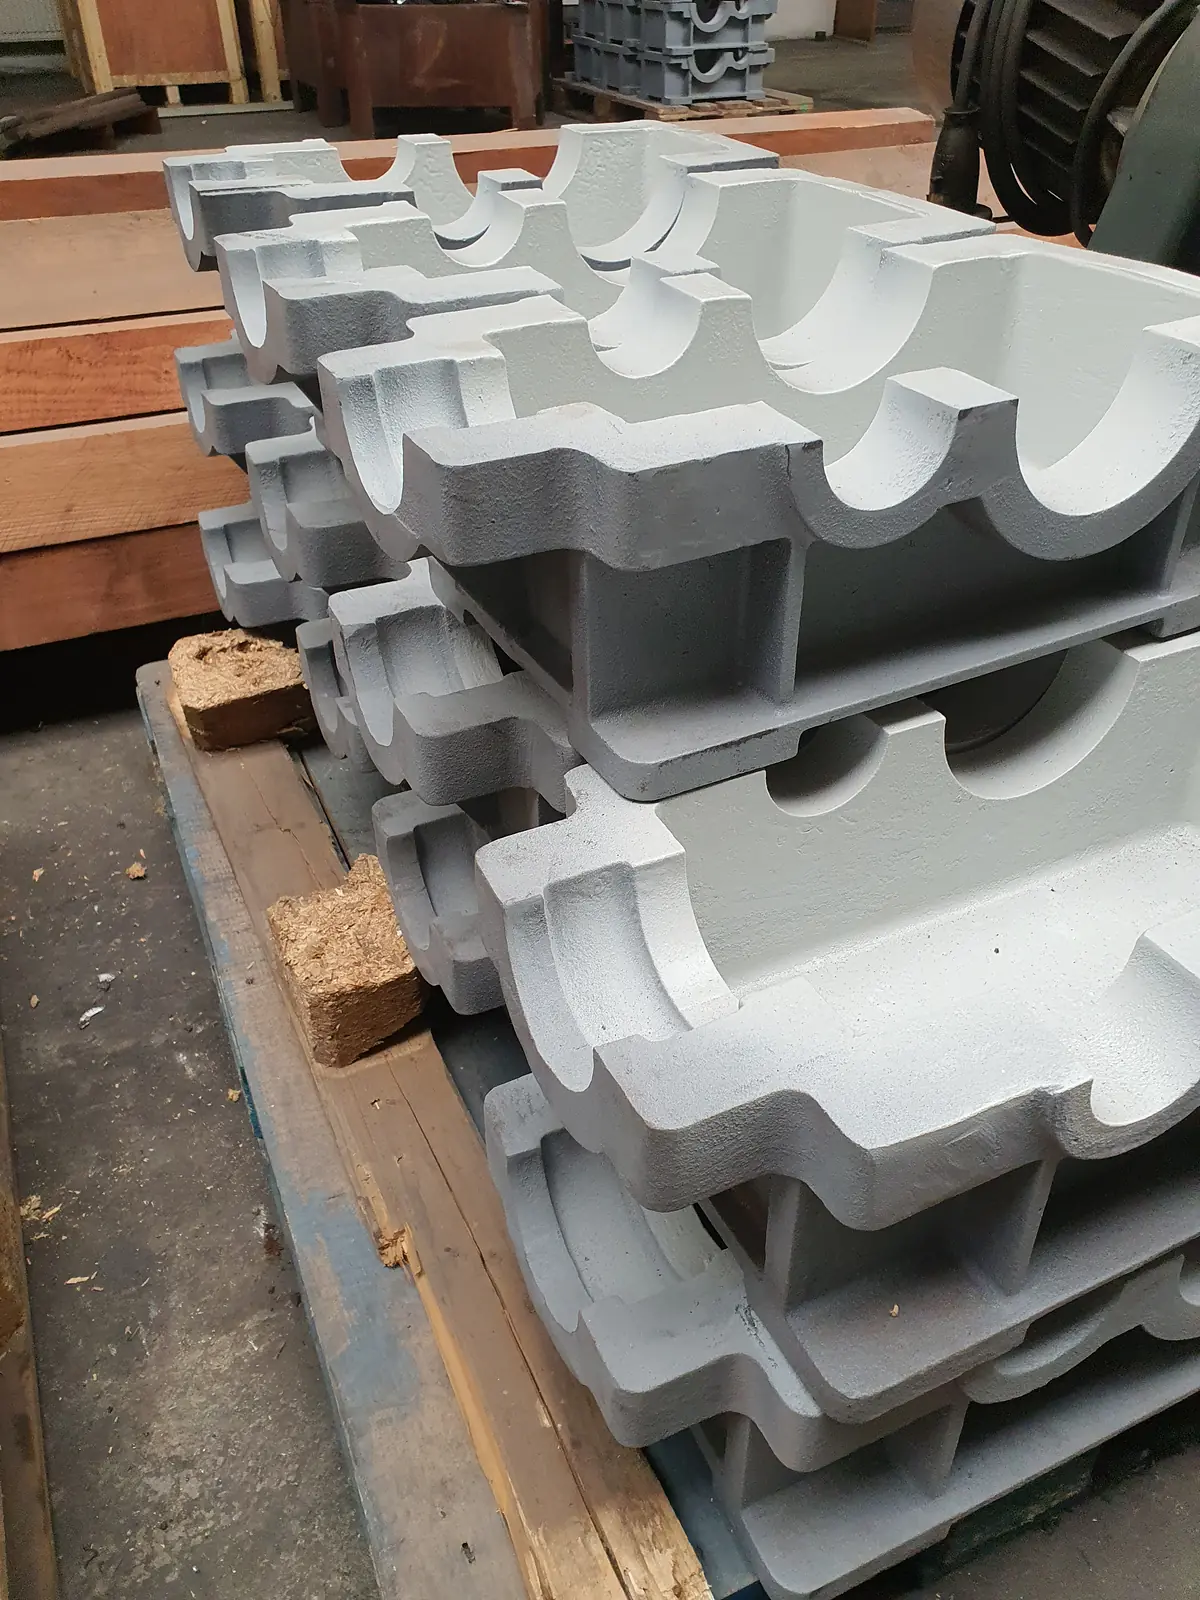
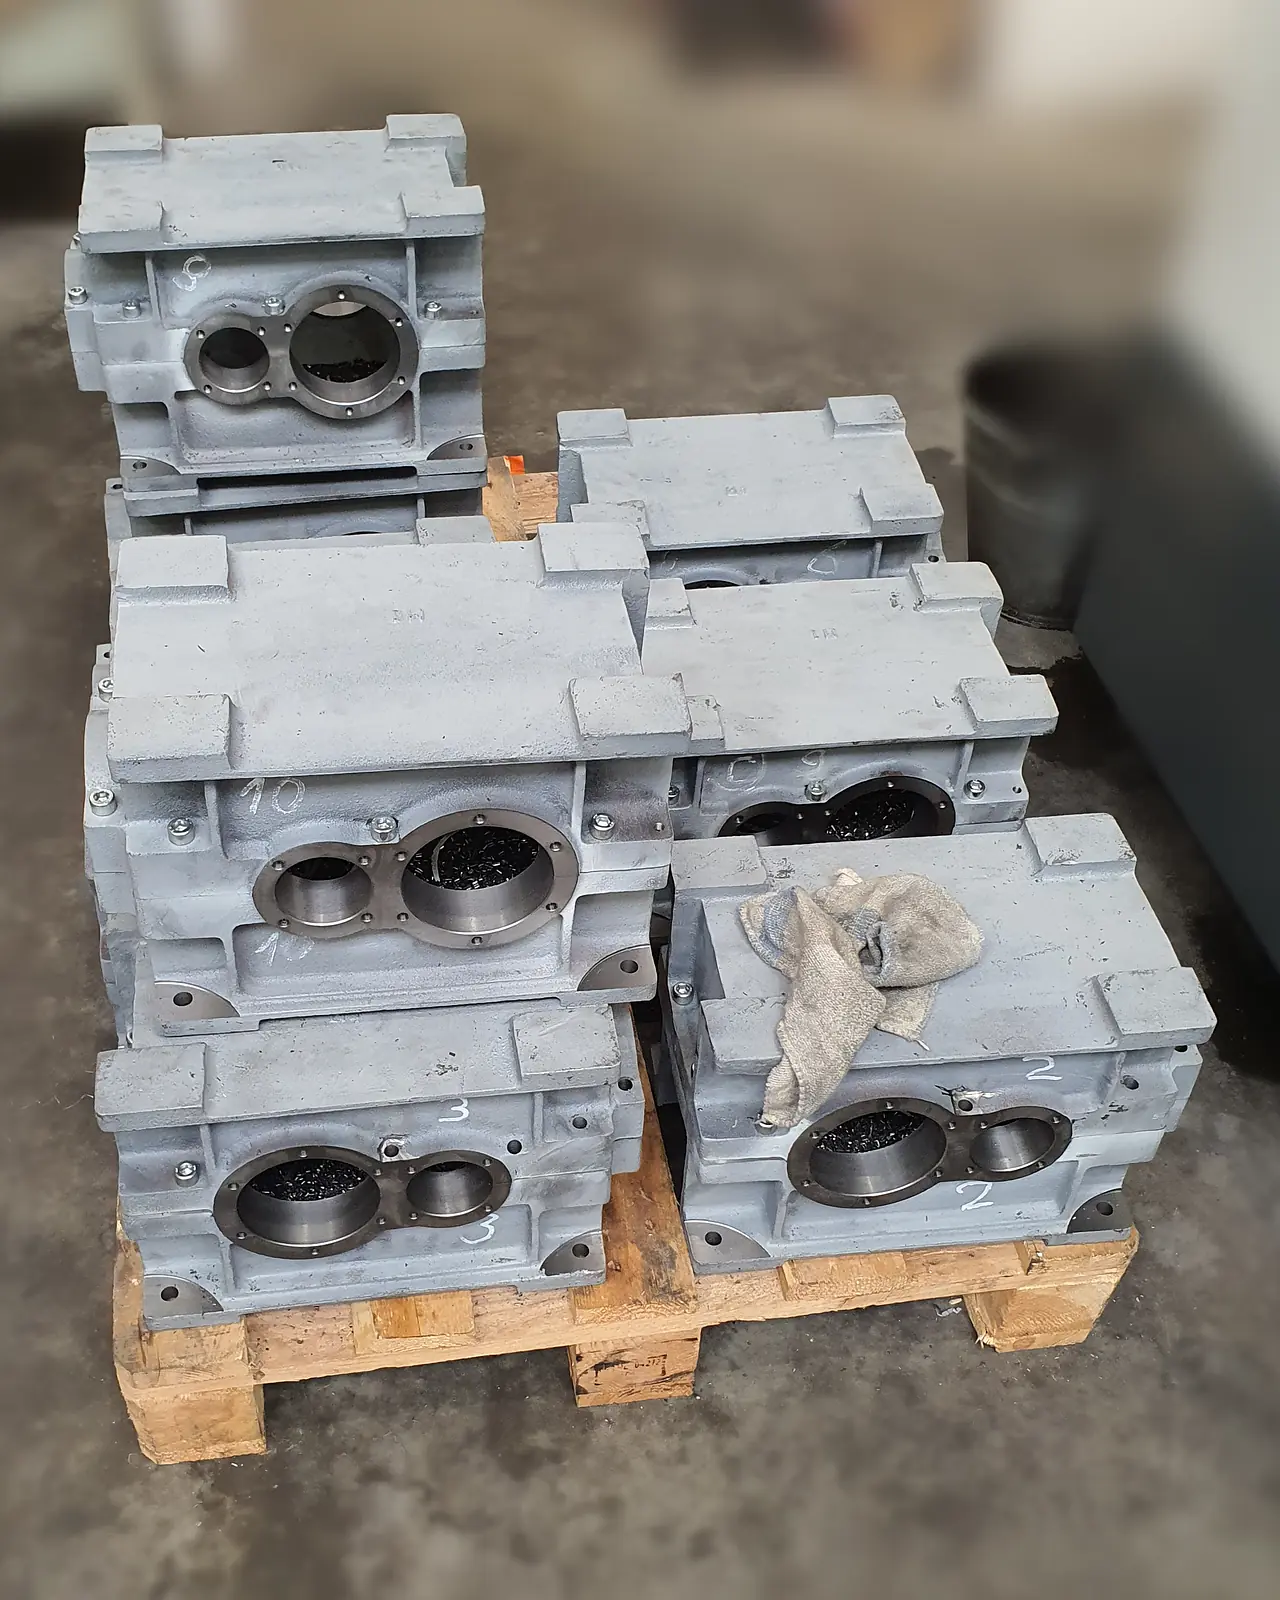
Am Anfang steht ein Gussteil
Rohgussteile in der Form künftiger Gehäuse. Noch ohne eine einzige genaue Fläche – sie können bisher nur zwei Dinge, schwer sein und warten. Den Rest bringen wir ihnen bei.
-
 Arbeitsgang 20
Jedes Hundertstel zählt
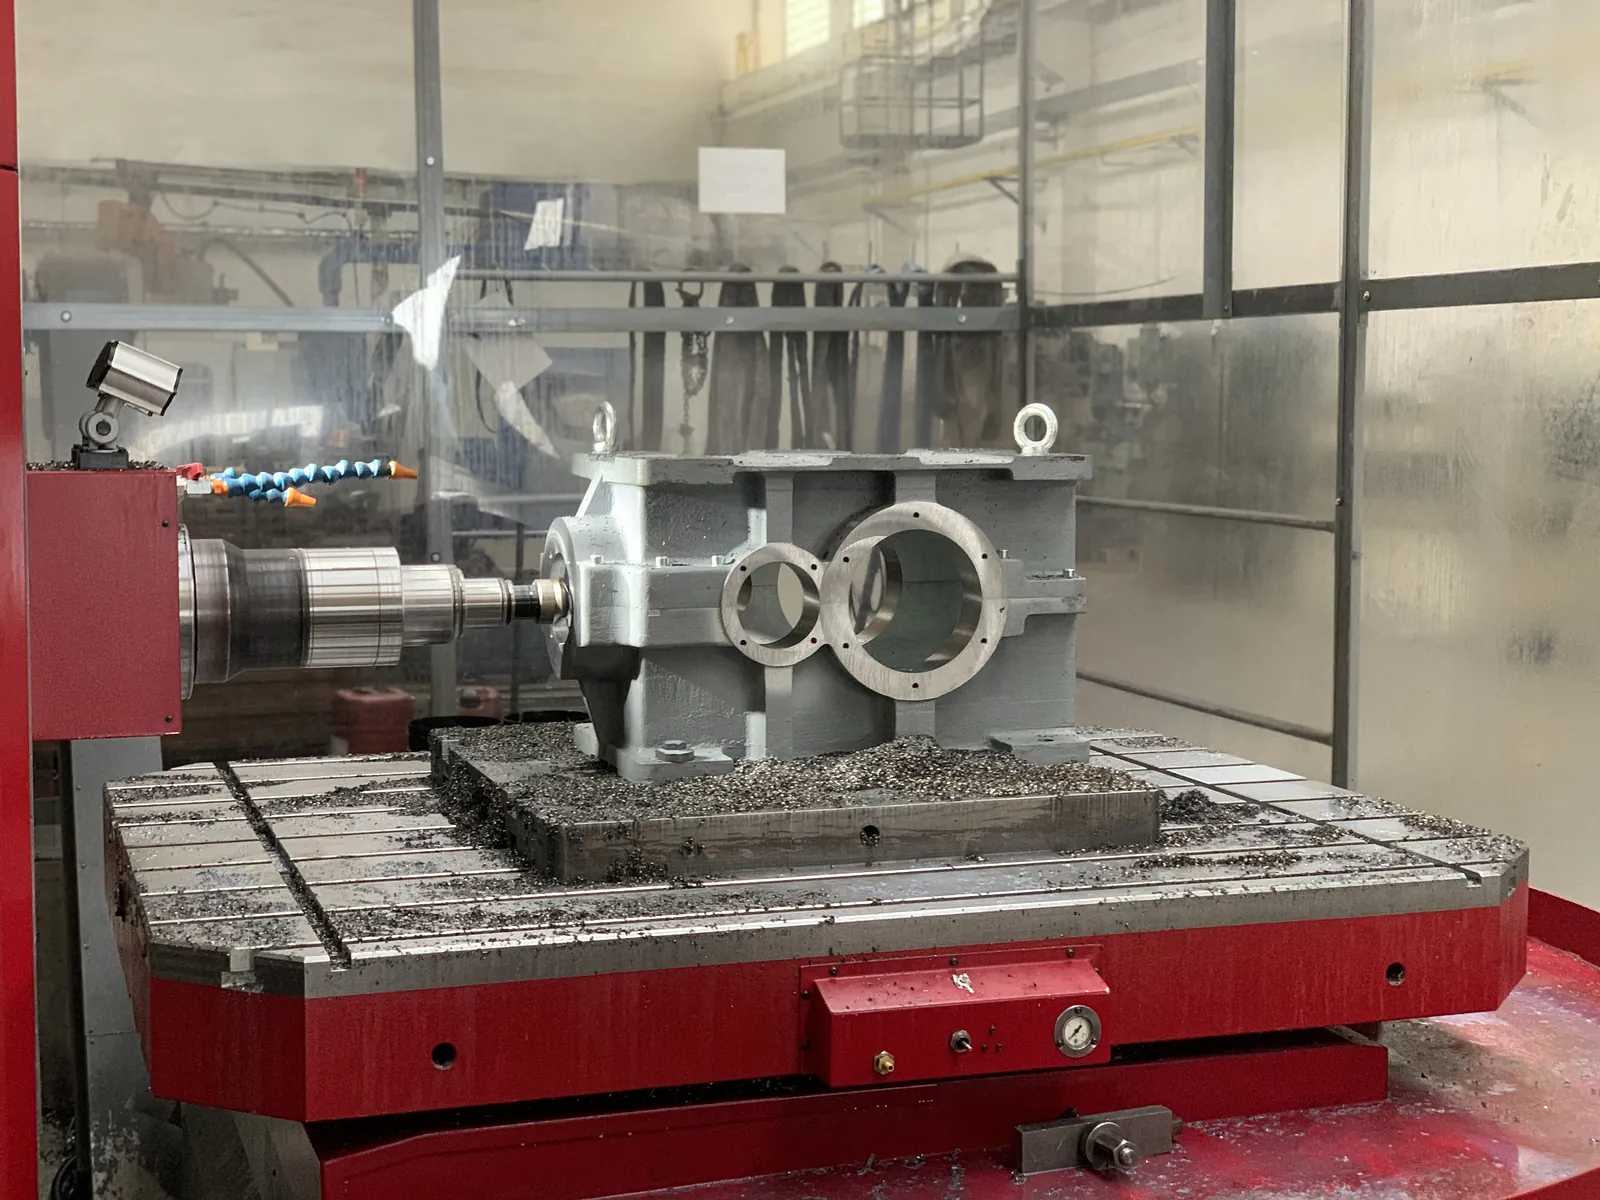
Das Gehäuse wird auf dem Horizontalbohrwerk aufgespannt, und die Bearbeitung beginnt – Flächen, Lagerbohrungen, Bohrungen und Gewinde, nach Möglichkeit in einer Aufspannung. Ob ein paar Kilo oder mehrere Tonnen, die Regel ist dieselbe – jedes Hundertstel Millimeter zählt. Ein Lager behält einen Fehler nämlich nie für sich.
Lohnbearbeitung auf dem Bohrwerk FERMAT -
 Arbeitsgang 30
Aus dem Gussteil wird ein Gehäuse
Lagerbohrungen gebohrt, Flächen bearbeitet, Gewinde geschnitten. Ober- und Unterteil werden zusammen bearbeitet und tragen deshalb dieselbe Nummer – sie gehören zusammen wie ein Paar Socken. Anders als Socken gehen sie aber nie verloren.
-
Ohne Ton – das Brummen der Wälzfräsmaschine denken Sie sich dazu. Arbeitsgang 40Das Rad bekommt seine Zähne
Verzahnungen fertigen wir selbst. Das Rad dreht sich, und der Wälzfräser schneidet unter einem Ölstrahl Zahn um Zahn heraus. Es gilt die alte Regel – zweimal messen, einmal fräsen. Metall lässt sich abtragen, aber nicht wieder ankleben.
Zahnräder nach Maß -
 Arbeitsgang 50
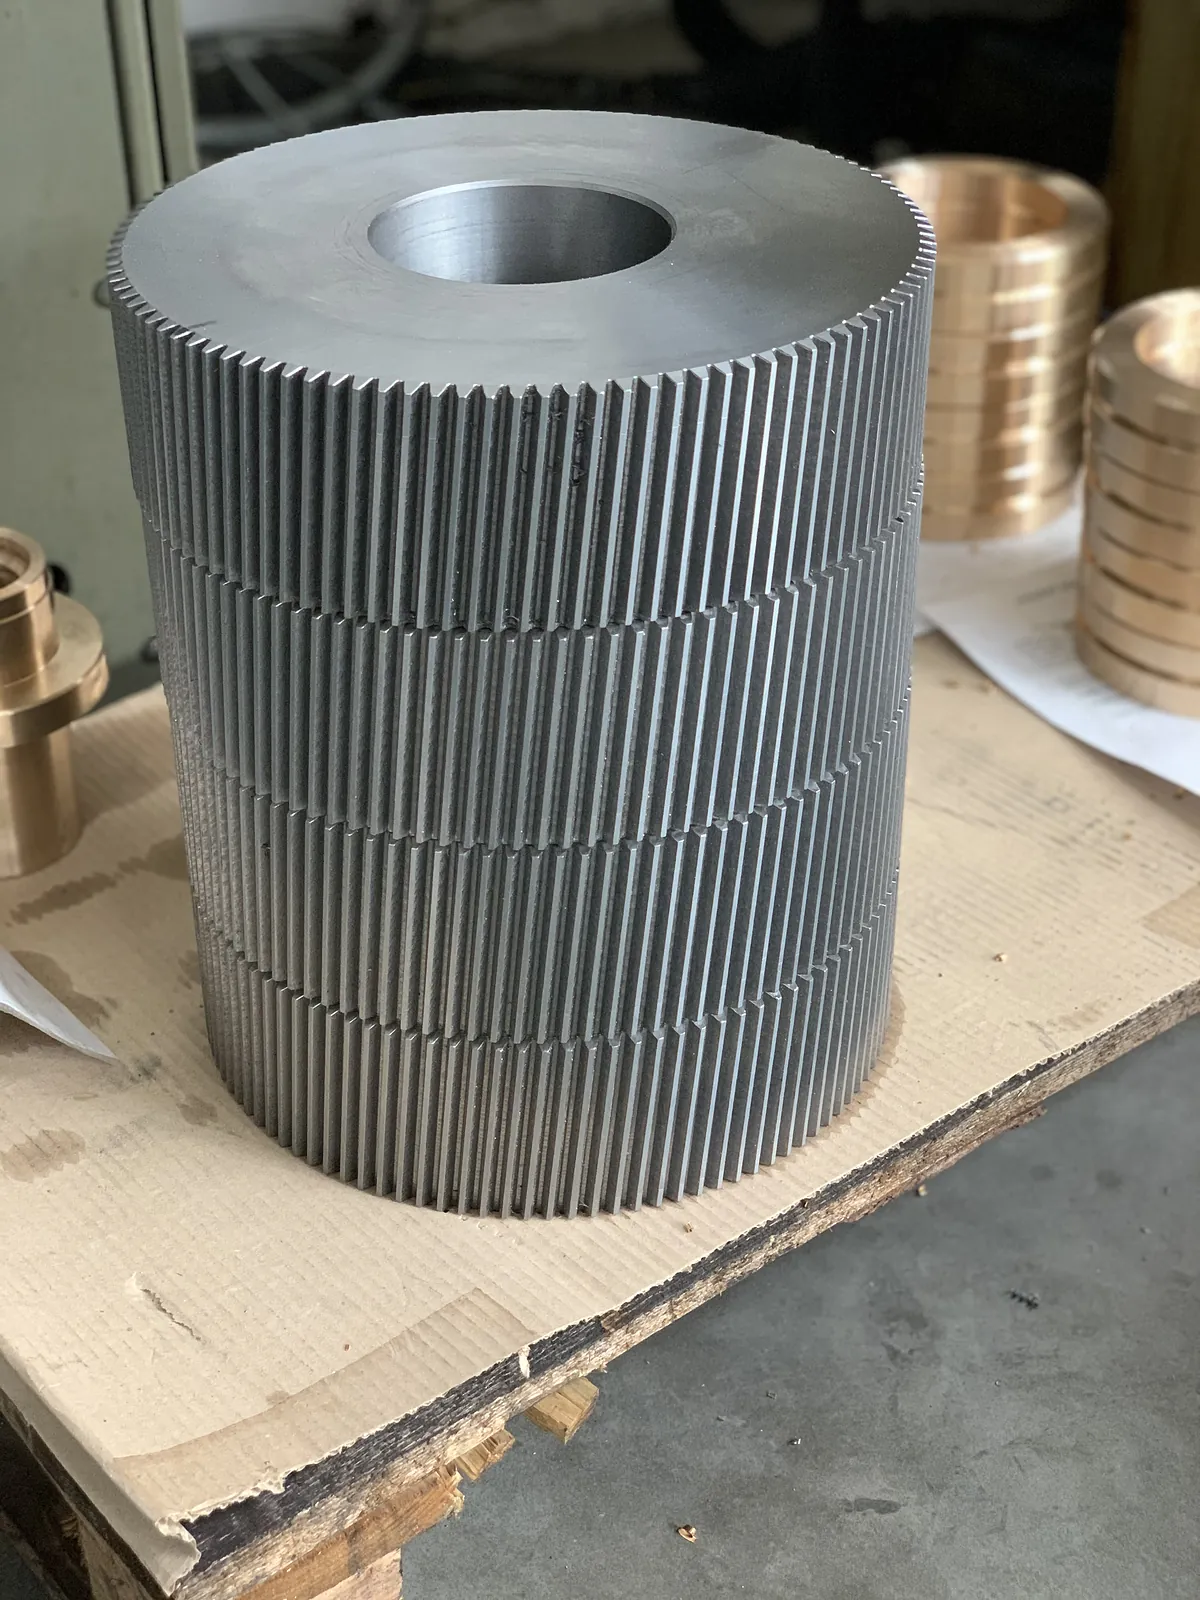
Ein lückenloses Gebiss
Fertige Stirnräder, übereinander gestapelt. Zusammen Hunderte Zähne, alle gleich und alle an ihrem Platz – ein Zahnarzt hätte hier nichts zu tun.
-
 Arbeitsgang 60
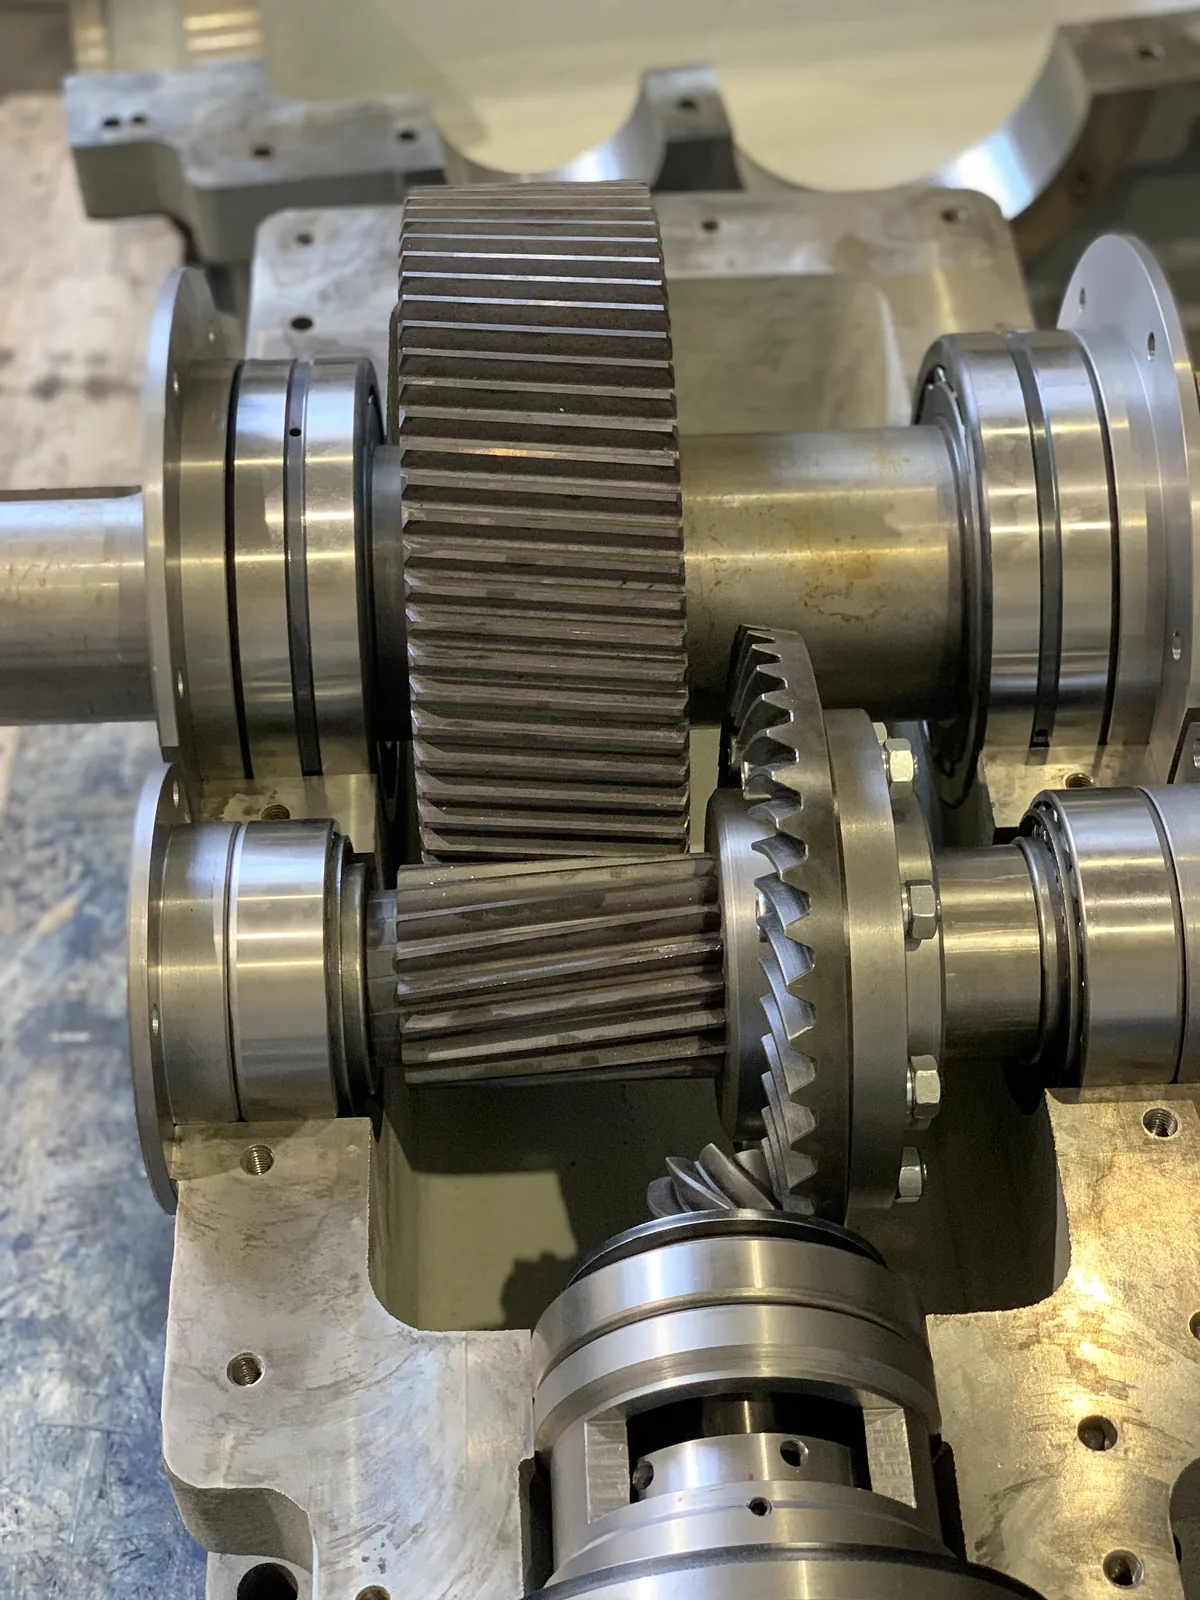
Ein letzter Blick ins Innere
Wellen, Lager, Kegel- und Stirnradsatz – ein Kegelstirnradgetriebe kurz bevor der Deckel draufkommt. Schauen Sie genau hin, ab jetzt sieht das nur noch das Öl.
Kegelstirnradgetriebe -
 Arbeitsgang 70
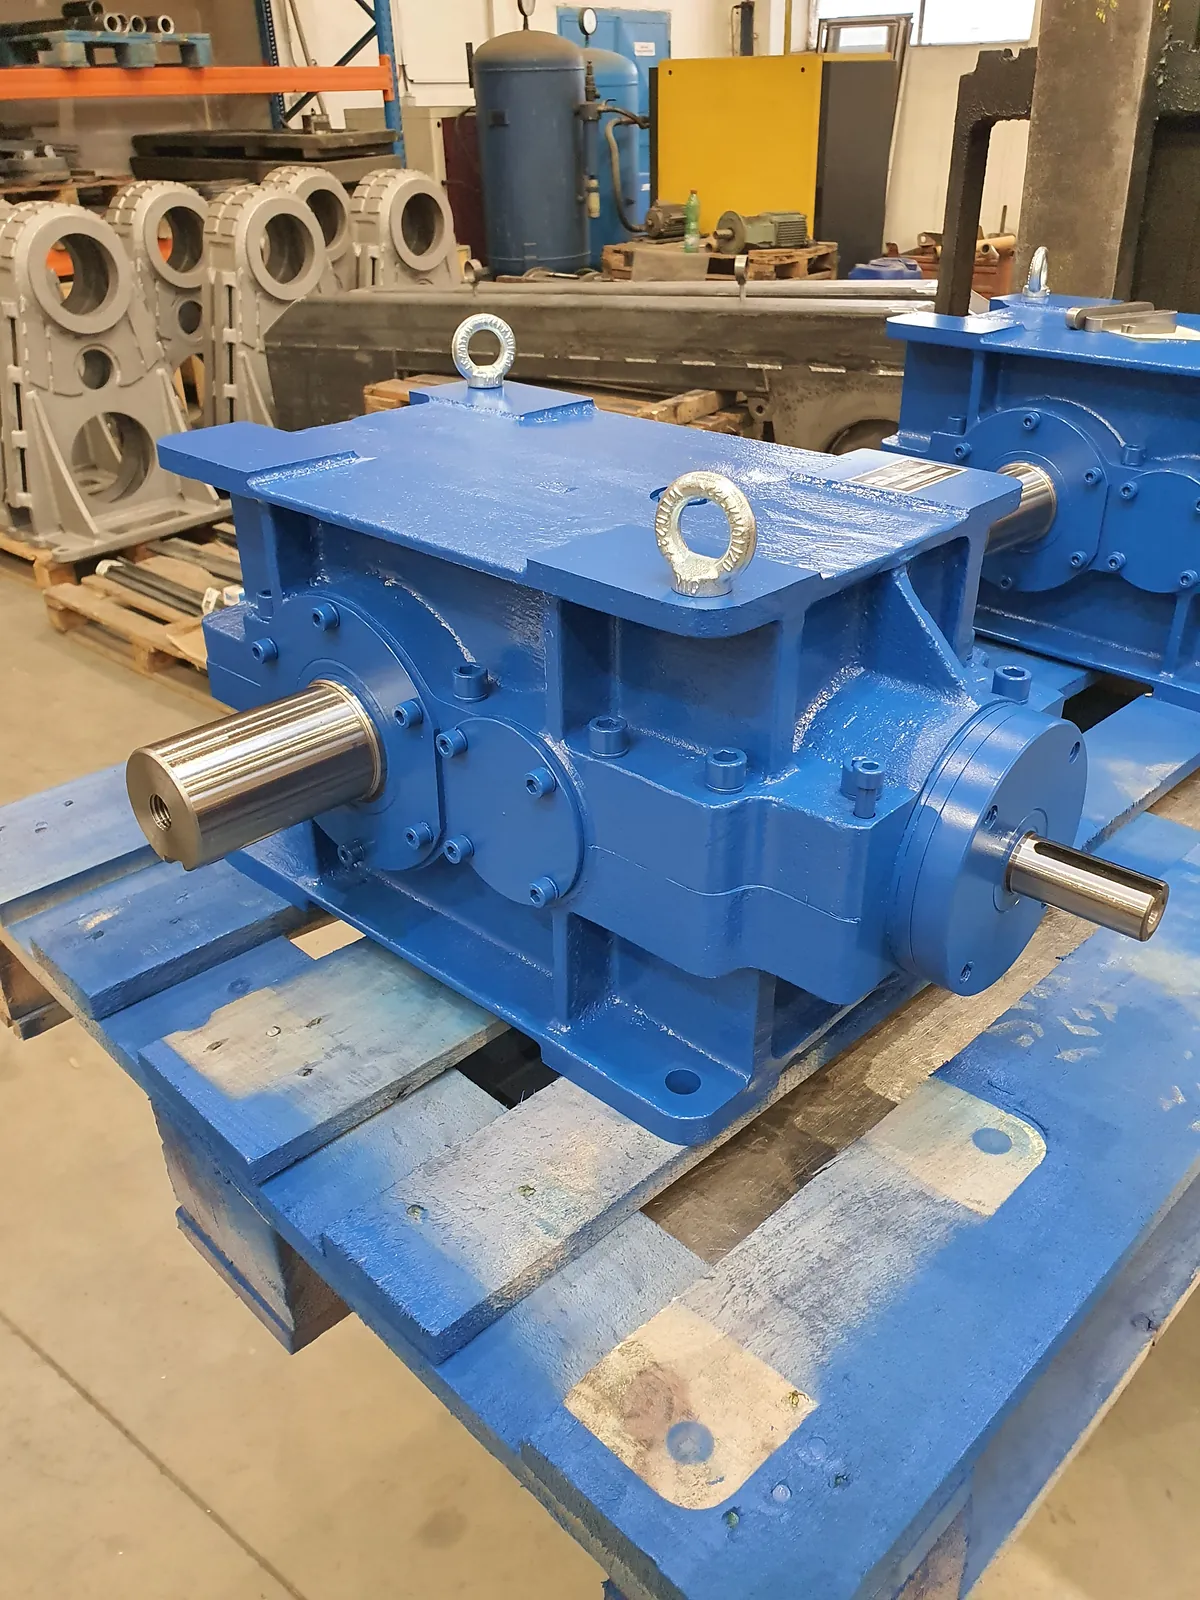
Blau steht ihm gut
Lack, Ringschrauben, blanke Wellen. Und achten Sie auf den Hintergrund – dort warten schon die nächsten Gussgehäuse. Der Kreislauf geht weiter.
-
 Arbeitsgang 80
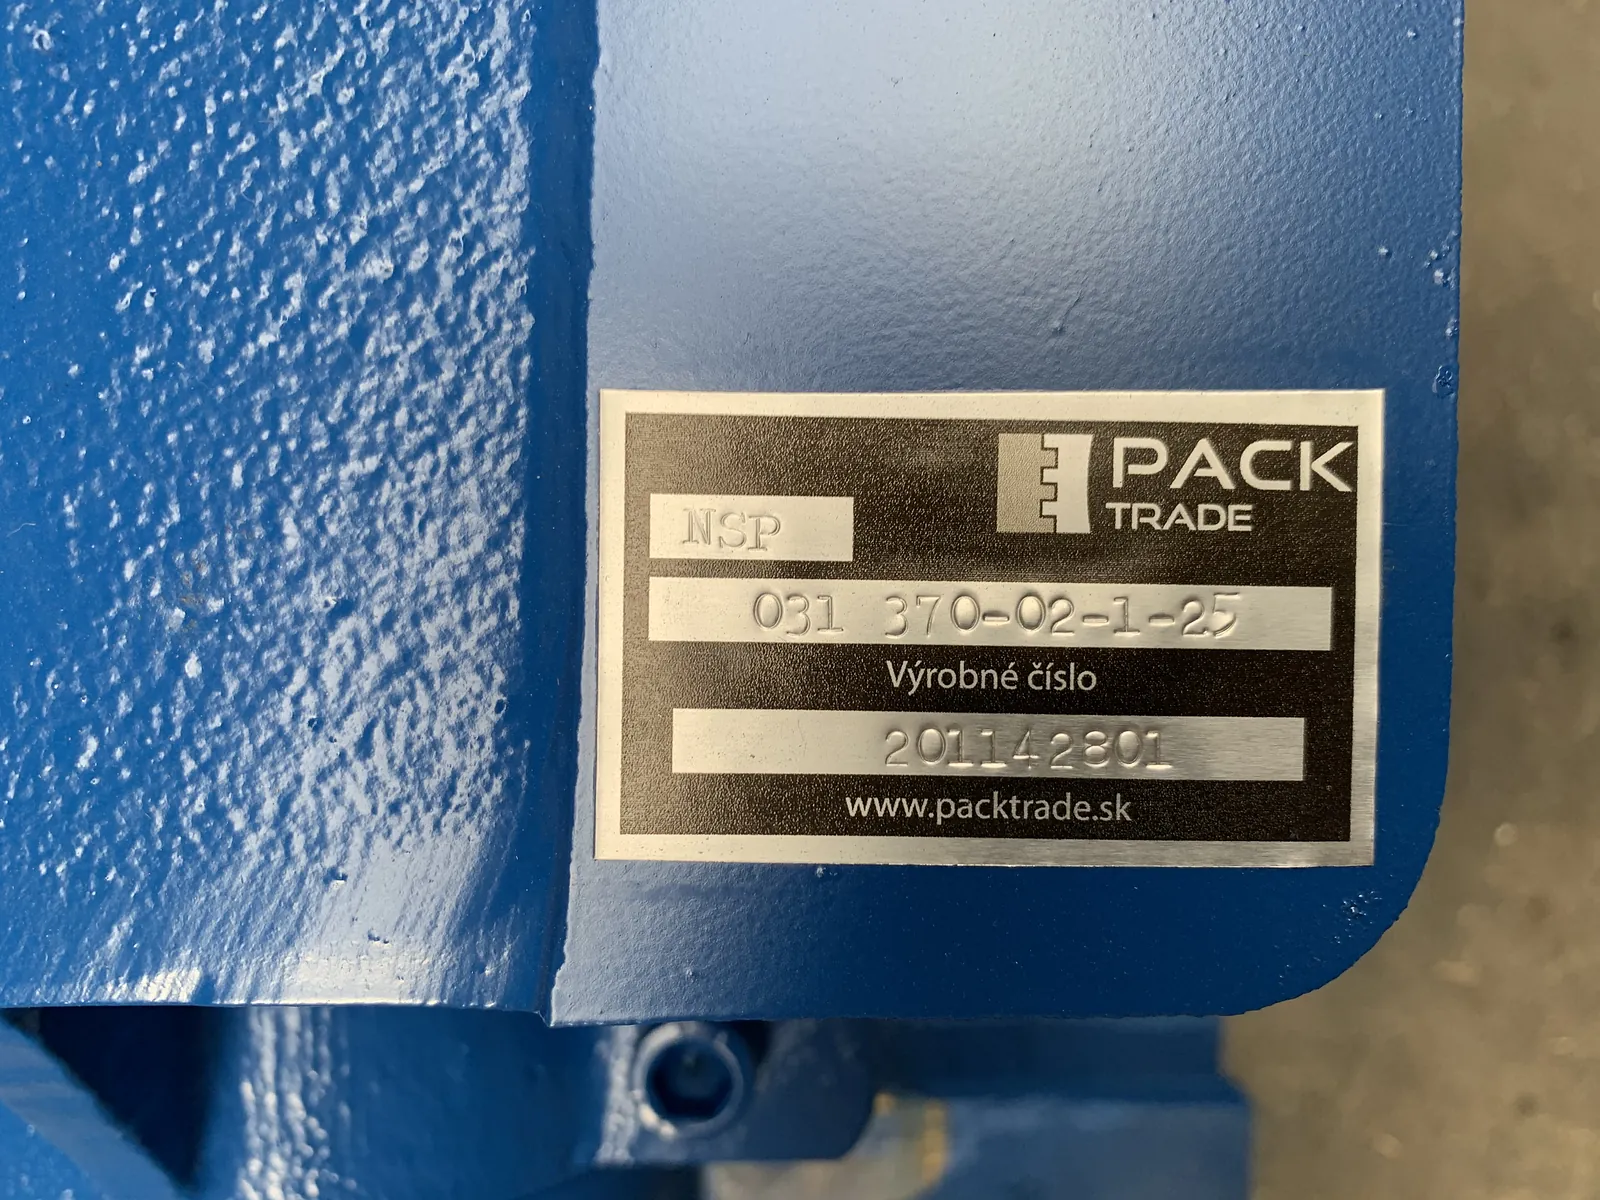
Geburtsurkunde
Typ und Fertigungsnummer. Dank des Typenschilds wissen wir auch in dreißig Jahren genau, was damals die Werkstatt verlassen hat – und können das passende Ersatzteil fertigen.
Service und Ersatzteile -
 Arbeitsgang 90
Fertig. Ab nach draußen.
Palette, Wellenschutz und eine letzte Kontrolle. Das Getriebe geht zum Kunden – und wir fangen wieder von vorn an, beim nächsten Gussteil.
Sie brauchen ein Getriebe – oder nur eines seiner Zahnräder?
Senden Sie uns die Antriebsdaten, ein Foto des Typenschilds oder eine Zeichnung des Teils. Wir melden uns mit einem Angebot und einem realistischen Liefertermin.